





1. Mengapa H-Beam Membutuhkan Perlakuan Panas
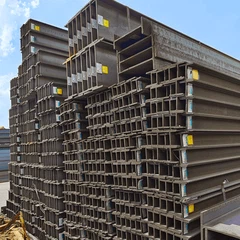
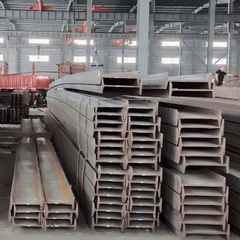
Balok-H canai panas diproduksi dengan pengerolan terkontrol, tetapi flensa dan jaring yang tebal mendingin secara tidak merata dan dapat membawa tegangan sisa yang signifikan setelah penggulungan. Untuk bagian berat, tingkat kekuatan tinggi, dan balok built-up yang dilas, perlakuan panas digunakan untuk menghaluskan ukuran butir, menghomogenkan struktur, dan menstabilkan dimensi. Siklus termal yang benar juga meningkatkan ketangguhan bahan flensa dan badan sehingga balok berperilaku sesuai prediksi di bawah beban servis.
2. Normalisasi
Normalisasi adalah perlakuan panas yang paling umum untuk balok-H struktural. Balok dipanaskan hingga 880 hingga 920 derajat, di atas suhu transformasi baja, ditahan cukup lama agar struktur menjadi seragam, dan kemudian didinginkan di udara tenang. Normalisasi memurnikan struktur ferit dan perlit, meningkatkan keuletan dan ketangguhan impak, dan ditentukan untuk kualitas butiran halus seperti S275NL dan S355NL berdasarkan EN 10025-3. Suhu dikontrol dengan zonasi tungku dan diverifikasi dengan rekaman termokopel.
3. Menghilangkan Stres
Balok H yang dilas, dibuat dengan menggabungkan pelat flensa ke pelat badan, membawa tegangan sisa pengelasan yang tinggi pada ujung las dan zona yang terpengaruh panas. Penghilangan tegangan pada suhu 550 hingga 650 derajat, diikuti dengan pendinginan lambat, mengurangi tegangan ini dan meningkatkan stabilitas dimensi balok. Perlakuan ini sangat penting terutama untuk balok yang akan dikerjakan setelah pengelasan, karena pelepas tegangan akan mencegah bagian tersebut terdistorsi ketika material dihilangkan.
4. Quenching dan Tempering untuk Nilai Kekuatan Tinggi
Untuk balok berkekuatan tinggi, baja dipadamkan dari suhu austenisasi dan kemudian ditempa. Pendinginan dalam air atau minyak menghasilkan struktur martensit dengan kekerasan tinggi, dan temper pada suhu 550 hingga 650 derajat menyesuaikan kekuatan dan ketangguhan ke tingkat yang diperlukan. Proses ini digunakan untuk grade quenched dan tempered dimana kekuatan luluh minimum harus mencapai 460 MPa atau lebih, dan diterapkan pada pelat sebelum balok dilas atau pada bagian akhir di pabrik khusus.
5. Inspeksi dan Pengendalian Mutu
Setelah perlakuan panas, setiap balok diperiksa kekerasannya, dan sampel yang representatif diuji kekuatan luluh, kekuatan tarik, dan energi tumbukan Charpy. Dimensi, kelurusan dan camber diukur berdasarkan standar toleransi, dan cacat permukaan diperiksa secara visual. Catatan perlakuan panas, termasuk kurva suhu, nomor tungku, dan identitas batch, dikeluarkan bersama sertifikat pabrik sehingga perlakuan tersebut dapat ditelusuri kembali ke baja aslinya.
Pertanyaan yang Sering Diajukan
T: Apakah setiap sinar H diberi perlakuan panas selama produksi?Tidak, balok canai panas biasa dengan kualitas seperti S235JR atau Q235B digunakan dalam kondisi as-roll; perlakuan panas dilakukan untuk butiran halus, suhu rendah dan tingkat kekuatan tinggi dan untuk bagian terpasang yang dilas.
T: Berapa suhu yang digunakan untuk normalisasi sinar-H?Normalisasi dilakukan pada kisaran 880 hingga 920 derajat untuk baja struktural karbon dan paduan rendah, diikuti dengan pendinginan di udara diam.
T: Mengapa pelepas tegangan diperlukan untuk balok las?Pengelasan meninggalkan tegangan sisa di sekitar lasan, dan penghilangan tegangan pada suhu 550 hingga 650 derajat akan mengurangi tegangan tersebut dan mencegah distorsi selama pemesinan dan servis berikutnya.
T: Bagaimana keberhasilan perlakuan panas diverifikasi?Perlakuan tersebut diverifikasi dengan pengujian kekerasan pada permukaan balok, dengan uji tarik dan Charpy pada sampel dari panas yang sama, dan dengan catatan suhu tungku pada sertifikat.
T: Apakah perlakuan panas mengubah dimensi bagian?Distorsi biasanya kecil untuk bagian yang seragam, dan balok diluruskan serta diperiksa setelah perawatan untuk menjaga camber, sapuan, dan puntiran dalam toleransi standar.