





Q:Jelaskan langkah -langkah utama yang terlibat dalam proses rolling hot - untuk menghasilkan h - balok.
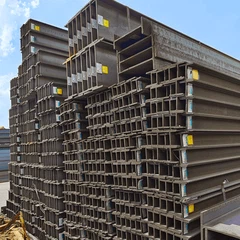
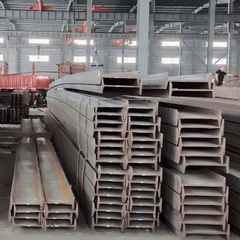
A:Hot - rolling h - balok dimulai dengan memanaskan kembali billet baja besar atau mekar hingga sekitar 1.200 derajat (2200 derajat f) untuk membuat baja mudah ditempa. Stok yang dipanaskan kemudian dilewatkan melalui serangkaian dudukan bergulir yang dirancang khusus di pabrik universal. Gulungan vertikal membentuk flensa dengan menerapkan tekanan ke ujungnya, sedangkan gulungan horizontal secara bersamaan membentuk ketebalan web dan mengontrol keseluruhan tinggi balok. Diperlukan beberapa operan melalui set gulungan yang semakin dekat untuk mencapai dimensi akhir dan melintasi - bentuk penampang. Akhirnya, balok kontinu dipotong ke panjang tertentu, didinginkan (sering menggunakan metode pendinginan terkontrol), diluruskan, diperiksa, dan disiapkan untuk pengiriman.
Q:Apa tujuan pendinginan terkontrol setelah hot - rolling h - balok?
A:Pendinginan terkontrol sangat penting untuk mencapai mikrostruktur metalurgi yang diinginkan dan sifat mekanik dalam balok h - yang sudah jadi. Pendinginan yang cepat dan tidak terkendali dapat menyebabkan kekerasan yang berlebihan, kerapuhan, dan fase yang tidak diinginkan seperti martensit, terutama di bagian yang lebih tebal. Metode pendinginan yang dikendalikan, seperti pendingin udara di bawah tempat berlindung atau sistem pendingin yang dipercepat spesifik, memungkinkan baja untuk berubah terutama menjadi struktur pearlite ferit - yang diinginkan. Proses ini memastikan balok memenuhi kekuatan luluh yang ditentukan, kekuatan tarik, dan persyaratan ketangguhan. Ini juga membantu meminimalkan tingkat stres residual dan distorsi, meningkatkan stabilitas dimensi dan mengurangi kebutuhan untuk meluruskan berlebihan nanti.
Q:Bagaimana toleransi dimensi untuk h - balok (misalnya, kedalaman, lebar flensa, ketebalan web) diverifikasi selama produksi?
A:Toleransi dimensi diverifikasi secara ketat menggunakan kombinasi teknik inspeksi otomatis dan manual di seluruh proses rolling. Pemindai laser atau sistem pengukuran optik sering digunakan secara online untuk terus memantau dimensi kunci seperti kedalaman keseluruhan, lebar flensa, dan ketebalan web dalam waktu nyata - saat balok keluar dari gilingan berdiri. Offline, personel kontrol kualitas menggunakan kaliper presisi, mikrometer, dan pengukur khusus untuk secara manual memeriksa dimensi kritis pada beberapa titik di sepanjang panjang balok, termasuk ketebalan flensa, ketebalan web, kelurusan, dan camber. Pengukuran ini dibandingkan dengan toleransi ketat yang diuraikan dalam standar seperti ASTM A6. Non - Balok yang sesuai biasanya ditandai untuk perbaikan atau scrapping.
Q:Mengapa pengujian ultrasonik (UT) sangat penting untuk h - kontrol kualitas balok?
A:Pengujian ultrasonik sangat penting karena mendeteksi kelemahan internal yang tidak terlihat oleh mata telanjang yang dapat membahayakan integritas struktural. UT menggunakan gelombang suara frekuensi - tinggi yang ditransmisikan ke baja; Refleksi dari diskontinuitas internal seperti rongga penyusutan, inklusi, laminasi, atau retakan terdeteksi dan dianalisis. Geometri kompleks h - balok, terutama flensa - ke - persimpangan web, membutuhkan teknisi yang terampil dan probe khusus untuk memastikan cakupan yang memadai dari area stres {6} {6} yang tinggi ini. UT dapat mengidentifikasi ukuran, lokasi, dan orientasi cacat, memungkinkan keputusan penerimaan/penolakan yang objektif berdasarkan kode yang berlaku (misalnya, ASTM A435, A898). Ini sering dilakukan berdasarkan pengambilan sampel atau diamanatkan untuk aplikasi penting.
Q:Apa yang menyebabkan camber (sweep) atau busur dalam gulungan h - balok, dan bagaimana perbandingannya?
A:Camber (kelengkungan di bidang web) atau busur (kelengkungan tegak lurus terhadap web) muncul terutama dari non - pendinginan seragam setelah bergulir; Bagian yang lebih tebal seperti web - persimpangan flange keren lebih lambat dari ujung flensa yang lebih tipis, menyebabkan kontraksi dan pembengkokan yang tidak rata. Penyimpangan rolling minor juga dapat berkontribusi. Distorsi ini dikoreksi menggunakan penekan pelatihan hidrolik. Balok melewati serangkaian gulungan atau ditekan di antara mati yang menerapkan kekuatan lentur terbalik yang terkontrol. Operator dengan hati -hati memantau jumlah gaya dan defleksi yang diterapkan untuk membawa balok dalam toleransi kelurusan yang ditentukan (misalnya, ASTM A6 membatasi camber hingga 1/8 "per 10 kaki). Penuraan yang berlebihan dapat menginduksi tegangan residu yang merugikan.


