

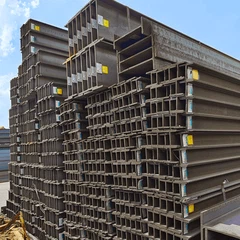
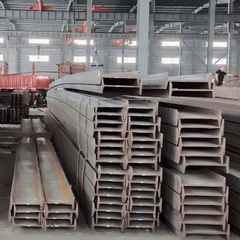




* Q1:Tes destruktif apa yang secara rutin dilakukan pada h - sampel balok untuk memverifikasi sifat material?
* A1:Tes destruktif utama termasuk pengujian tarik: kupon (biasanya dari web atau ujung flensa) ditarik ke kegagalan pada mesin pengujian universal untuk mengukur kekuatan luluh (TA), kekuatan tarik utama (FU), perpanjangan (daktilitas), dan modulus elastisitas (E), per astm a370 atau en iso 6892 (e) {1. Charpy V - Notch (CVN) Pengujian Dampak: Kupon berlekuk dipukul oleh palu pendulum pada suhu yang ditentukan (mis. Tekuk Tekuk: Menilai keuletan dengan menekuk kupon di sekitar diameter mandrel yang ditentukan ke sudut tertentu tanpa retak pada sisi tegangan (ASTM A370). Analisis Kimia: Dilakukan melalui spektrometri pada pengeboran atau penggilingan untuk memverifikasi kepatuhan dengan komposisi kelas yang ditentukan (misalnya, karbon, mangan, belerang, fosfor, CEV) per ASTM A751.
* Q2:Bagaimana non - pengujian destruktif (NDT) seperti pengujian ultrasonik diterapkan untuk mendeteksi kelemahan internal di h - balok?
* A2:Ultrasonic Testing (UT) adalah metode NDT primer untuk mendeteksi kelemahan internal (inklusi, laminasi, retak) di h - balok. Gelombang suara frekuensi - tinggi dimasukkan ke dalam baja menggunakan transduser piezoelektrik yang digabungkan ke permukaan dengan gel atau air. Suara bergerak melalui materi; Kelemahan mencerminkan atau menyebarkan gelombang suara. Transduser penerima mendeteksi gema ini. Dengan menganalisis amplitudo dan waktu - dari - echoes echo dibandingkan dengan referensi kembali - echo, inspektur dapat menemukan dan mengukur cacat internal di dalam web, flensa, atau panas - zona yang terkena dampak. Sistem UT otomatis memindai balok sepanjang mereka, memetakan integritas internal. Fase Array UT (Paut) menggunakan beberapa elemen untuk pencitraan geometri kompleks yang lebih baik. UT sangat penting untuk aplikasi penting seperti jembatan, tinggi - naik, dan struktur seismik.
* Q3:Apa tujuan dan prosedur untuk pengujian partikel magnetik (MPT) pada h - balok?
* A3:Pengujian partikel magnetik (MPT) mendeteksi permukaan dan dekat - diskontinuitas permukaan (retak, jahitan, putaran, undercut) dalam bahan ferromagnetik seperti baja h - balok. Balok atau area las magnetisasi, baik secara lokal menggunakan kuk atau prods, atau secara keseluruhan (jika kecil). Partikel feromagnetik halus (bubuk kering atau suspensi basah) diterapkan pada permukaan. Jika ada diskontinuitas, ia menciptakan bidang bocor yang menarik dan menahan partikel, membentuk indikasi yang terlihat. Indikasi diamati di bawah pencahayaan yang sesuai (cahaya putih untuk kering, UV untuk fluoresen basah). Metode ini sangat sensitif terhadap retakan halus tetapi hanya efektif untuk kekurangan kira -kira tegak lurus terhadap arah medan magnet; Inspeksi sering membutuhkan magnetisasi dalam dua arah tegak lurus. Setelah inspeksi, demagnetisasi biasanya dilakukan untuk mencegah gangguan dengan operasi selanjutnya.
* Q4:Bagaimana toleransi dimensi untuk fabrikasi h - balok diverifikasi dengan ketat sebelum pengiriman?
* Q4:Verifikasi dimensi melibatkan pengukuran yang cermat terhadap gambar dan standar proyek (ASTM A6, EN 10034). Pemeriksaan kunci meliputi: Panjang: Diukur dengan kaset yang dikalibrasi atau meter jarak laser. Cross - Dimensi sectional: kedalaman, lebar flensa, ketebalan flensa, ketebalan web diukur menggunakan kaliper presisi, mikrometer, atau pengukur ketebalan ultrasonik di lokasi yang ditentukan sepanjang panjang. Kelurusan & camber: Diverifikasi menggunakan metode kawat yang kencang, alat penyelarasan laser, atau tingkat optik; Penyimpangan direkam lebih dari panjang dan keseluruhan yang ditentukan. Squareness: Memeriksa flensa - ke - Web tegak lurus menggunakan kotak presisi atau mengukur diagonal. Detail Koneksi: Diameter lubang, lokasi, jarak, jarak tepi, dan pola grup diverifikasi dengan alat pengukur steker, templat, atau koordinat mesin pengukur (CMM). Coping/Corching: Lokasi, kedalaman, panjang, dan jari -jari diperiksa dengan cermat. Catatan disimpan untuk keterlacakan.
* Q5:Apa yang terlibat dalam kualifikasi prosedur las komprehensif (WPQ) untuk h - koneksi balok?
* Q5:Kualifikasi Prosedur Weld (WPQ) melibatkan pembuatan dan memvalidasi spesifikasi prosedur pengelasan yang terdokumentasi (WPS) untuk sambungan balok h - tertentu. Perwakilan kupon uji dari sambungan aktual (tingkat material, ketebalan, konfigurasi sambungan) dilas oleh tukang las yang terampil mengikuti parameter WPS yang diusulkan (proses, logam pengisi, amperage, tegangan, kecepatan perjalanan, pemanasan awal, suhu interpass, dll.). Kupon ini mengalami pengujian destruktif yang ketat: tes tarik untuk memastikan kekuatan memenuhi atau melebihi logam dasar, tes tikungan (wajah, root, samping) untuk memverifikasi kesehatan dan keuletan, makro - pemeriksaan etsa untuk menilai penetrasi las dan fusi, dan seringkali kekerasan melintasi. Jika kupon lulus semua tes, WPS memenuhi syarat untuk digunakan pada proyek. Ini memastikan metode pengelasan yang ditentukan secara andal menghasilkan persyaratan desain koneksi yang kuat dan kuat.


