

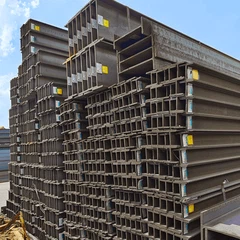
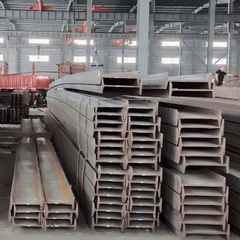




Balok HEA 300 harus mematuhi toleransi ketat: Lebar flensa (300mm ± 3mm), tinggi web (290mm ± 2mm), dan ketebalan flensa (14mm ± 0,8mm). Kelurusan tidak dapat melebihi 1mm per meter, dengan camber kumulatif terbatas pada L/1000 (maks 12mm untuk panjang 12m). Toleransi berat badan adalah ± 5% per batch produksi. Spesifikasi ini memastikan kompatibilitas dengan sistem koneksi Eropa seperti baut HSFG. Selama kontrol kualitas, pemindai laser memverifikasi dimensi pada interval 50mm di sepanjang balok. Non - balok yang sesuai ditandai untuk non - penggunaan struktural. Khususnya, proyek Jerman dan Belanda sering membutuhkan 30% toleransi yang lebih ketat untuk konstruksi prefabrikasi. Proses bergulir menggunakan suhu - terkontrol penekan hidrolik untuk mempertahankan konsistensi, dengan sertifikat pabrik yang mendokumentasikan kepatuhan setiap angka panas.

Bagaimana s355j 2+ nh - balok mengungguli S235JR dalam proyek konstruksi Arktik?
S355J 2+ n balok menunjukkan kinerja superior di - 50 derajat dengan minimum 27j charpy v - notch dampak energi, dibandingkan dengan ambang 0 derajat S235JR. Proses rolling yang dinormalisasi "+n" memurnikan struktur biji -bijian, mengurangi risiko fraktur rapuh. Batas komposisi kimia (c kurang dari atau sama dengan 0,22%, SI kurang dari atau sama dengan 0,55%) meningkatkan kemampuan las dalam kondisi beku. Dalam Proyek Jembatan Svartisen Norwegia, S355J 2+ n Diizinkan pengurangan berat badan 18% sambil memenuhi persyaratan Eurocode EN 1993-1-10. Balok -balok ini menampilkan kekuatan luluh 355MPA versus 235mpa di S235JR, memungkinkan rentang 15m yang lebih tidak didukung lebih lama di lingkungan -40 derajat. Aplikasi penting termasuk Icebreaker Docks dan Siberian Oil Rigs, di mana ketebalan melebihi 40mm dengan PWHT (perlakuan panas pasca las) pada 580-620 derajat. Standar GOST Rusia juga memerlukan pengujian sutradara-z untuk resistensi merobek lamelar.
Prinsip -prinsip teknik apa yang mengatur desain tumpukan HP 360x174 untuk ladang angin lepas pantai?
Tumpukan HP untuk turbin lepas pantai harus menahan beban aksial (8.000kk) dan lateral (1.200k). Ketebalan web 174mm menahan tekanan yang mendorong di dasar laut yang padat, sedangkan lebar flensa 360mm memberikan efisiensi perpindahan tanah. Desain mengikuti dnvgl - st - 0126 Standar, akuntansi untuk pemuatan siklik gelombang 50 tahun. Perlindungan korosi menggabungkan lapisan epoksi 500μm dengan ketebalan anoda pengorbanan 8mm. Di instalasi Laut Utara, tumpukan ini menembus 35m di bawah dasar laut melalui tanah liat/kerikil berlapis. Model analisis elemen hingga (FEA) mengkonfirmasi umur kelelahan melebihi 2 juta siklus pada frekuensi gelombang 0,5Hz. Instalasi membutuhkan palu hidrolik 4.000kJ dengan pemantauan PDA (analisis mengemudi pile) real-time. Proyek Belanda Menentukan bahan S460ml dengan pengujian CTOD (pemindahan ujung cetak) untuk integritas las.

Mengapa ASTM A992 mendominasi pasar konstruksi Rise Amerika Utara - dibandingkan dengan A36?
A992 menawarkan kekuatan luluh superior (345MPA vs 250MPA) dengan kontrol kimia yang lebih ketat (Cu lebih besar dari atau sama dengan 0,20% untuk resistansi korosi). Komposisi V/NB microalloyed memungkinkan toleransi input panas las 50% lebih tinggi versus A36. Di menara 150m Chicago, A992 mengizinkan pengurangan ukuran kolom 25% saat memenuhi persyaratan seismik AISC 341. Keuntungan utama meliputi: 1) setara karbon yang lebih rendah (CE kurang dari atau sama dengan 0,45) meminimalkan kebutuhan pemanasan sebelumnya; 2) konsisten melalui - Properties Ketebalan (sertifikasi Z35); 3) Kekuatan tarik 69KSI memungkinkan rentang lantai yang lebih panjang. Sertifikasi pabrik membutuhkan pengujian charpy di - 30 derajat untuk proyek utara. Sejak 2002, kode bangunan AS mengamanatkan A992 untuk sistem penahan kekuatan seismik. Premi biaya (15-20%) diimbangi dengan mengurangi waktu ereksi dan penghematan fondasi.
Teknik fabrikasi khusus apa yang diperlukan untuk 600x300x12x20 yang dibangun dengan dilas - bagian atas?
Fabrikasi melibatkan: 1) Pemotongan plasma CNC dari ASTM A572 grade 50 piring dengan toleransi ± 1mm; 2) pengelasan busur terendam (SAW) menggunakan f7a6 - em12k flux/kawat kombo pada 28v/450a; 3) Posting - las normalisasi pada 900 derajat untuk menghilangkan stres. Pemeriksaan Kualitas Kritis Termasuk: - 100% UT Pemindaian per AWS D1.5 Kelas B - Verifikasi ketetapan dengan 3M StraightEdge (<2mm gap) - Web-flange orthogonality within 1° tolerance. Dubai's Burj Khalifa used similar sections with 80mm thick flanges, requiring 12-pass welding with interpass temperature control (150-250°C). Robotic welding cells achieve 15mm/hr deposition rates for 50m long girders. Post-fabrication, beams undergo shot blasting to SA 2.5 before 3-coat epoxy application.
