

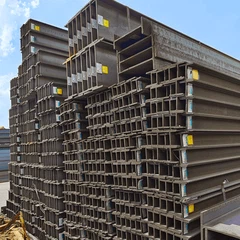
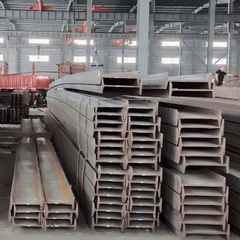




Produksi balok H-A572 adalah simfoni-metalurgi skala besar dan rekayasa presisi. Proses ini mengubah komposisi kimia tertentu menjadi anggota struktur yang kompleks secara geometris dengan sifat mekanik yang terjamin. Untuk grade A572, proses Penggulungan Terkendali Termomekanis (TMCR) sangat penting untuk mengaktifkan elemen paduan mikro.
Langkah 1: Pembuatan Baja dan Pengecoran Berkelanjutan
Prosesnya dimulai di Electric Arc Furnace (EAF) atau Basic Oxygen Furnace (BOF), tempat skrap dan/atau bijih besi dicairkan. Selama pemurnian, komposisi kimia yang tepat untuk A572 Gr.50 atau Gr.60 tercapai. Tingkat karbon, mangan, dan silikon disesuaikan, dan penambahan paduan mikro Columbium (Cb) dan/atau Vanadium (V) yang penting dilakukan. Baja cair sepenuhnya "dimatikan" (dideoksidasi dengan silikon/aluminium) untuk mencegah porositas gas. Baja cair ini kemudian dituang secara terus-menerus menjadi potongan melintang persegi panjang dan padat yang disebut mekar, yang merupakan bahan baku awal untuk pabrik struktural.
Langkah 2: Pemanasan ulang
Mekar dingin dimasukkan ke dalam tungku pemanas ulang tipe-balok berjalan atau pendorong-. Ini dipanaskan secara seragam hingga sekitar 2200 derajat F – 2350 derajat F (1200 derajat – 1300 derajat). Hal ini memiliki dua tujuan penting: 1) Membuat baja menjadi lunak dan plastis untuk digulung, dan 2) Melarutkan elemen paduan mikro (Cb, V) sepenuhnya ke dalam larutan padat fase austenit. Keadaan suhu tinggi dan homogen ini adalah landasan untuk deformasi terkontrol selanjutnya.
Langkah 3: Penggilingan Hidup Seadanya
Bunga pijar yang mekar keluar dari tungku dan masuk ke pabrik penggilingan seadanya. Ia melewati serangkaian gulungan horizontal dan vertikal yang secara bertahap mengurangi-penampangnya dan mulai membentuk bentuk umum "tulang-anjing" yang pra-mendistribusikan material untuk profil H-akhir. Lintasan awal ini dilakukan pada suhu tinggi di mana baja mengkristal kembali segera setelah deformasi, menyempurnakan struktur butiran kasar seperti-cetakan.
Langkah 4: Pabrik Penyelesaian (Pabrik Universal)
Inilah inti dari produksi sinar H-. Stok memasuki dudukan pabrik universal, yang terdiri dari dua pasang gulungan:
Gulungan Horisontal: Ini menghubungi flensa atas dan bawah.
Gulungan Vertikal: Ini menyentuh sisi jaring.
Sinar melewati dudukan ini bolak-balik beberapa kali. Dengan setiap lintasan, gulungan menutup secara bertahap, sekaligus menempa badan dan flensa hingga dimensi akhir yang ditentukan (kedalaman, lebar flensa, ketebalan). Praktik TMCR yang penting diterapkan di sini: suhu selama penyelesaian akhir dikontrol secara hati-hati agar berada di bawah suhu rekristalisasi austenit (sekitar 1700 derajat F / 925 derajat ). Hal ini menghasilkan butiran austenit yang sangat cacat, memanjang, atau "pancake" yang tidak dapat direkristalisasi.
Langkah 5: Pendinginan Terkendali & Transformasi Mikrostruktur
Setelah roll pass terakhir, sinar H-yang kini berbentuk benar namun masih panas bergerak ke run-cooling bed. Saat mendingin di udara, austenit yang mengalami deformasi berat berubah menjadi ferit. Butir austenit yang "dipanaskan" menyediakan sejumlah besar lokasi nukleasi, sehingga menghasilkan ukuran butir ferit yang sangat halus. Penghalusan butiran ini (efek Hall-Petch) merupakan sumber utama kekuatan dan ketangguhan. Secara bersamaan, seiring turunnya suhu, Cb dan V terlarut mengendap dari larutan sebagai karbida dan nitrida berskala nano-(pengerasan presipitasi), sehingga memberikan peningkatan tambahan yang signifikan terhadap kekuatan luluh. Seluruh siklus pendinginan sering kali dikelola untuk mengoptimalkan transformasi ini.
Langkah 6: Penyelesaian, Pengujian, dan Sertifikasi
Pelurusan: Sinar yang didinginkan melewati pelurus putar untuk mengoreksi sapuan atau camber apa pun hingga sesuai toleransi ASTM A6.
Memotong Sesuai Panjang: Gergaji terbang memotong balok kontinu sesuai panjang yang dipesan (misalnya, 40 kaki, 60 kaki).
Inspeksi & Pengujian: Di sinilah kualitas dikunci. Sampel diambil dari produk jadi. Uji tarik dilakukan pada kupon yang dibuat dari web. Analisis kimia dilakukan melalui spektrometri. Hasil harus sesuai dengan ASTM A572 untuk grade yang ditentukan.
Penandaan: Balok diberi cap roller-dengan identifikasi permanen: Nomor Panas (kunci penelusuran), Kelas (A572-50 atau A572-60), ukuran (misal, W24x62), dan logo produsen.
Sertifikasi: Departemen kualitas pabrik menghasilkan Mill Test Certificate (MTC), sebuah dokumen hukum yang mencatat jumlah panas, analisis kimia, dan hasil uji mekanis aktual untuk batch baja tertentu.
Bundling & Pengiriman: Balok dibundel, ditandai dengan nomor panas, dan dikirim ke perakit.
Keseluruhan proses terintegrasi ini-mulai dari kimia hingga pengerolan terkontrol hingga sertifikasi-memastikan bahwa setiap balok A572 Gr.50 atau Gr.60 H-bukan sekadar sepotong baja, namun merupakan komponen struktural berperforma tinggi-berperforma tinggi dengan sifat yang dapat diaudit.